Srpski језик
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Линија за производњу флаширане воде: 10 фактора пре улагања
Линије за производњу флаширане воденије само комбинација опреме за третман воде, пуњење и паковање. Дугорочне перформансе фабрике флаширане воде зависе од тога да ли је сваки део правилно усклађен са извором воде, производним циљем, дизајном боце, радним окружењем и захтевима усклађености.
Многи проблеми у производњи нису узроковани појединачним машинама, већ одлукама донетим пре инсталирања, као што су одабир неприкладних процеса обраде, превелики капацитет или превидети захтеве за одржавањем.
Пре улагања у постројење за флаширану воду, следеће факторе треба проценити како би се изградио производни систем са стабилним квалитетом, оперативним трошковима који се могу управљати и будућом флексибилношћу проширења.
1. Почните са анализом сирове воде, а не избором опреме
Систем третмана је основа пројекта флаширане воде. Различити извори воде захтевају различите процесе третмана, а стандардна конфигурација не може да замени стварну лабораторијску анализу.
Подземне воде могу садржати веће нивое гвожђа, мангана, тврдоће или растворених минерала, док комунална вода често захтева додатно уклањање хлора и органску контролу.
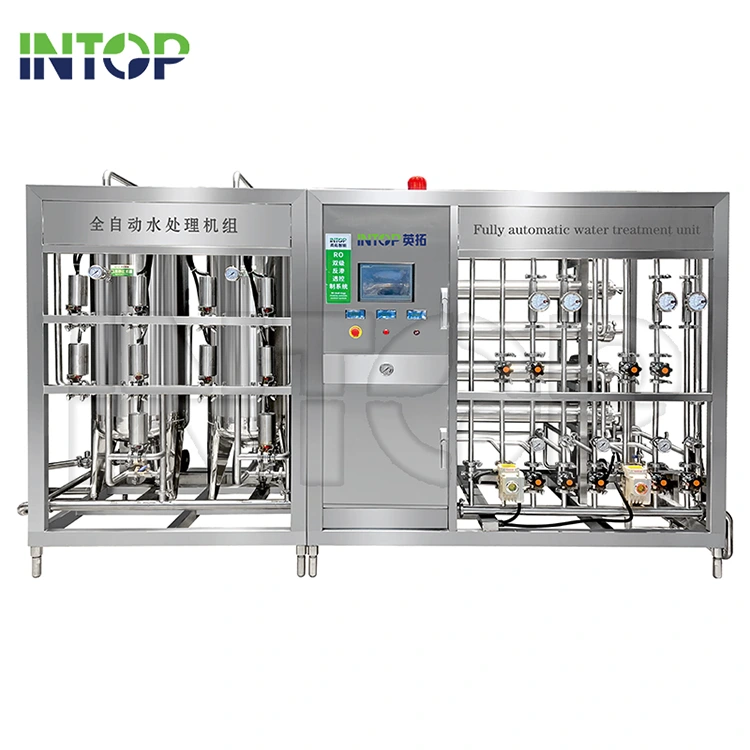
Типичан процес третмана воде може укључивати филтрирање песка за уклањање суспендованих чврстих материја, филтрирање активног угља за смањење хлора и органске материје, омекшавање воде или дозирање антискаланса за контролу тврдоће, реверзну осмозу (РО) за смањење растворених чврстих материја и УВ стерилизацију или третман озоном за коначну дезинфекцију.
Пре избора опреме за третман, сирову воду треба проценити кроз параметре као што су ТДС ниво, проводљивост, тврдоћа, пХ вредност, садржај гвожђа и мангана и микробиолошки индикатори.
Одабир РО мембране, стопа опоравка и дизајн претходног третмана треба затим да се израчунају према овим резултатима. Неодговарајући дизајн третмана може повећати потрошњу хемикалија, скратити радни век мембране и створити нестабилан квалитет воде током рада.
2. Изаберите производни капацитет на основу стварне потражње
Производни капацитет треба да одговара потражњи тржишта, а не да се једноставно бира највећи расположиви модел.
Предимензионирана производна линија флаширане воде може повећати почетну инвестицију док ствара непотребну потрошњу енергије, потребе за одржавањем и амортизацију опреме. С друге стране, недовољан капацитет може ограничити будући раст и захтевати рану надоградњу опреме.
Типични распони капацитета укључују:
|
Опсег капацитета |
Заједничка апликација |
|
2.000–6.000 боца на сат |
Мале регионалне фабрике флаширане воде |
|
8.000–18.000 боца на сат |
Средња комерцијална производња |
|
24.000+ боца на сат |
Велике операције са пићем |
Планирање капацитета треба да узме у обзир очекивану дневну производњу, радно време, варијације величине боца, сезонске промене потражње и могуће будуће проширење.
Флексибилан дизајн производње је често вреднији од одабира највеће производње током почетне фазе улагања.
3. Процените опције производње боца: предформе или дување
Снабдевање ПЕТ боцама је још једна важна одлука током планирања пројекта. Боце се могу купити од спољних добављача или произвести у фабрици помоћу система за дување боца.
Куповина готових боца обично захтева мање почетних улагања и погодна је за пројекте са ограниченим обимом производње или ограниченим фабричким простором. Међутим, такође треба узети у обзир трошкове транспорта, захтеве складиштења и зависност од спољних добављача.
Производња боца од ПЕТ предформи захтева додатна улагања у машине за дување, калупе, компресоре и системе за одржавање. Овај приступ може да обезбеди бољу контролу над снабдевањем боца и смањи притисак на логистику паковања када је обим производње велики и потражња стабилна.
Избор између екстерног извора боца и унутрашњег дувања треба да се заснива на производном обиму, спецификацијама боца, анализи оперативних трошкова и дугорочним плановима проширења.
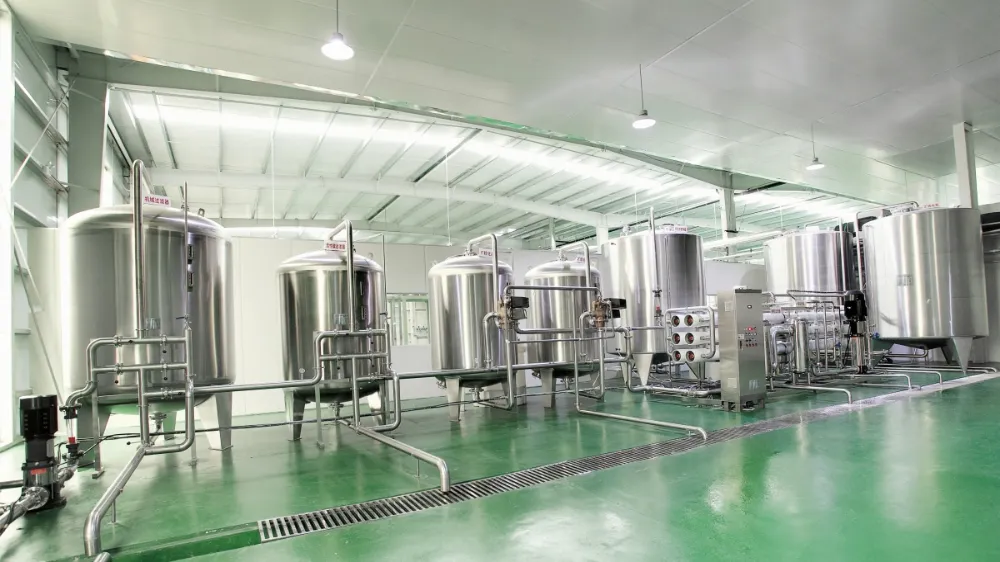
4. Хигијена пуњења зависи од дизајна опреме
Пошто флаширана вода има ниску киселост и обично не садржи конзервансе, контрола контаминације током пуњења је критична.
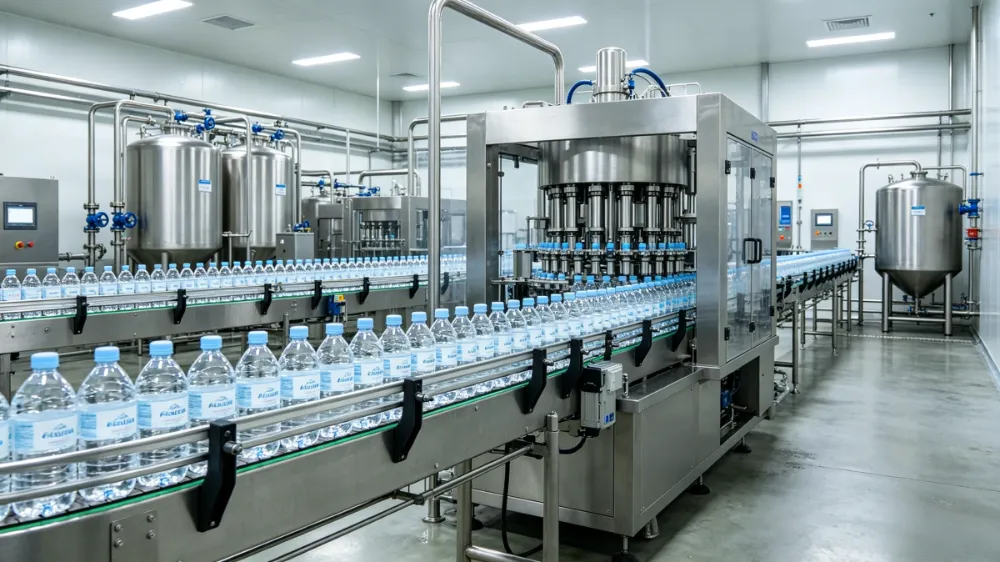
Модерни системи за пуњење обично користе моноблок за испирање-пуњење-поклопац да би смањили тачке преноса боца и побољшали контролу хигијене. Међутим, укупни дизајн пуњења треба проценити изван брзине машине.
Руковање грлом боце је важно јер контакт са унутрашњом површином боце може повећати ризик од контаминације пре пуњења. Системи за руковање капама такође треба да обезбеде контролисано складиштење, храњење и процедуре стерилизације ради одржавања хигијенских услова.
Окружење за пуњење је још једно кључно разматрање. Системи филтрираног ваздуха и контролисана производна подручја помажу у одржавању стабилних услова током рада.
Одељак за пуњење такође треба да подржава ЦИП (Цлеан-Ин-Плаце) процедуре. Ефикасни циклуси чишћења смањују време застоја и поједностављују рутинско одржавање.
5. Проверите избор материјала за компоненте у контакту са водом
Избор материјала директно утиче на хигијенске перформансе, издржљивост и захтеве одржавања.
За компоненте које су у контакту са водом, евалуација треба да се фокусира на квалитету нерђајућег челика, завршну обраду површине, отпорност на корозију, квалитет заваривања и доступност чишћења.
Нерђајући челик за храну, као што је 304 или 316, се обично сматра према карактеристикама воде и захтевима процеса. Правилно одабрана структура материјала помаже у смањењу ризика од корозије и подржава дугорочне санитарне перформансе.
Спецификације материјала треба јасно дефинисати пре производње како би се избегли будући проблеми одржавања узроковани неодговарајућим компонентама.
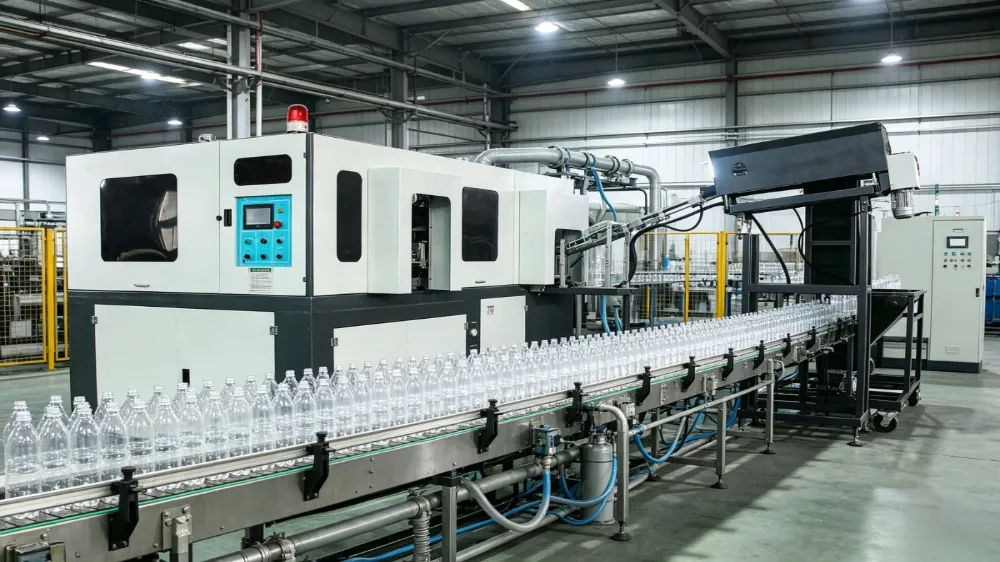
6. Ниво аутоматизације одређује трошкове рада и проширења
Након пуњења, процеси паковања често одређују захтеве за радном снагом и укупну ефикасност производње.
Низводни део може укључивати етикетирање, умотавање у филм, паковање од картона и системе за палетизацију. Одговарајући ниво аутоматизације зависи од брзине производње, доступности радне снаге и будућих очекивања раста.
За мање обимове производње, полуаутоматско паковање може обезбедити довољну ефикасност уз истовремено смањење улагања. За линије веће брзине, прекомерно ручно руковање може да створи зависност од рада, кашњења у производњи и недоследан квалитет паковања.
Приступ степенастој аутоматизацији омогућава постројењима да постепено побољшавају ефикасност како се обим производње повећава уместо улагања у непотребну аутоматизацију на почетку.
7. Процените оперативне трошкове уместо цене само опреме
Почетна понуда опреме представља само део укупне инвестиције. Дугорочни оперативни трошкови често имају већи утицај на економију пројекта.
Потрошња енергије треба да се процени кроз факторе као што су захтеве за снагом РО пумпе, ефикасност ваздушног компресора, потражња за грејањем и потрошња енергије у стању приправности.
Такође треба узети у обзир трошкове замене потрошног материјала, укључујући РО мембране, филтерске медије, УВ лампе и компоненте озонског система.
Ефикасност поврата воде је још један важан фактор, посебно у регионима где су водни ресурси ограничени. Већа стопа опоравка може смањити губитак воде и побољшати дугорочну економичност рада.
Укупни трошак власништва је стога одређен дневним радом, учесталошћу одржавања и потрошњом ресурса, а не само почетном ценом опреме.
8. Избегавајте уобичајене грешке у планирању пре инсталације
Неколико проблема у пројектима флаширане воде узроковано је одлукама донетим пре почетка производње опреме.
Једна уобичајена грешка је одабир опреме за третман без комплетног тестирања воде. Стандардни пакет третмана можда неће бити ефикасан ако се стварне карактеристике сирове воде разликују од очекиваних услова.
Друго питање је избор производних капацитета без разматрања потражње тржишта. Вишак капацитета повећава инвестициони притисак, док недовољан капацитет може ограничити будући развој.
Factory layout should also be considered early. Ограничени простор за складиштење, приступ одржавању, комуналне услуге или будуће проширење могу утицати на ефикасност производње након инсталације.
Документација о усклађености је још једна област са којом не треба одлагати. Припрема техничке документације тек након инсталације може довести до додатних захтева за изменама и кашњења у пуштању у рад.
9. Рано размотрите усклађеност и документацију
За флаширану воду која се испоручује на малопродајна тржишта, хотеле или извозне дестинације, захтеви усклађености треба да буду укључени током планирања пројекта.
Документација обично обухвата сертификате материјала за контакт са храном, цртеже опреме, записе о заваривању, записе о инсталацији, упутства за употребу и документе о контроли квалитета.
Комплетан систем документације подржава лакше пуштање у рад, лакше одржавање и бољу припрему за будуће ревизије.
10. Припремите кључне информације пре избора опреме
Пре процене линије за производњу флаширане воде треба припремити неколико техничких детаља, укључујући извештај о анализи сирове воде, спецификације боца и чепова, потребни производни капацитет, цртеж фабричког распореда и захтеве циљног тржишта.
Пружање ових информација у раној фази пројектовања омогућава инжењерима да прецизније одреде одговарајући процес третмана, конфигурацију пуњења, ниво аутоматизације и захтеве за инсталацију.
Често постављана питања о флашираномЛиније за производњу воде
Шта је најважнији фактор при избору линије за производњу флаширане воде?
Најважнији фактор је усклађивање дизајна опреме са стварним квалитетом воде, захтевима производње и условима рада.
Да ли је реверзна осмоза потребна за све фабрике флаширане воде?
Бр. Захтеви РО зависе од карактеристика сирове воде и жељеног стандарда воде. Неки пројекти могу захтевати комплетан РО третман, док други могу користити једноставније процесе филтрације.
Да ли фабрика треба да производи ПЕТ боце интерно?
Зависи од обима производње, потражње за боцама, инвестиционог буџета и расположивог простора. Операције већег обима често имају користи од унутрашњег дувања боца.
Који се нерђајући челик користи у опреми за флаширану воду?
Компоненте које су у контакту са водом се обично процењују према класи нерђајућег челика, отпорности на корозију и хигијенским захтевима. Нерђајући челик 304 и 316 се широко разматра за примену у храни и пићу.
Како ЦИП побољшава производњу флаширане воде?
ЦИП омогућава да се процедуре чишћења изводе без опсежног растављања опреме, смањујући застоје и помажу у одржавању стабилних хигијенских услова.
Колико је фабричког простора потребно за линију за производњу флаширане воде?
Захтеви за простором зависе од производног капацитета, величине боце, дизајна система третмана, потреба складиштења и нивоа аутоматизације паковања.
Шта утиче на трошкове рада фабрике флаширане воде?
Потрошња енергије, замена мембране, потрошни материјал, захтеви за радном снагом, учесталост одржавања и ефикасност поврата воде утичу на дугорочне оперативне трошкове.
Које информације треба припремити пре него што затражите дизајн пројекта?
Извештај о анализи воде, спецификације боца, циљ производње, фабрички распоред и захтеви тржишта обично су потребни за тачно планирање.
Закључак
Успешан пројекат флаширане воде зависи од одлука донетих пре инсталације опреме. Анализа квалитета воде, планирање капацитета, хигијена пуњења, избор материјала, стратегија аутоматизације и процена оперативних трошкова све утичу на дугорочне перформансе.
Избор линије за производњу флаширане воде би стога требало да се заснива на инжењерским захтевима и будућим условима рада, а не само на цени опреме.
ИНТОП Мацхинери се фокусира на системе производње флаширане воде по принципу кључ у руке, пружајући инжењерску подршку од дизајна третмана воде до интеграције пуњења и паковања за глобалне пројекте.
Повезане вести
- Шта линију за производњу сока од јагода чини ефикасном, безбедном и спремном за комерцијалне размере?
- Како изградити линију за производњу сокова која ради са више врста воћа
- Шта је потребно за повећање линије за производњу енергетских напитака за глобалну потражњу
- Како функционише систем за пречишћавање воде у линији за производњу пића?
- Како одабрати ЦИП систем за вишепроизводне линије за производњу пића
- Како функционише линија за производњу пића на бази биљака?
Оставите ми поруку