Srpski језик
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Шта произвођачи треба да узму у обзир приликом надоградње линије за производњу пића?
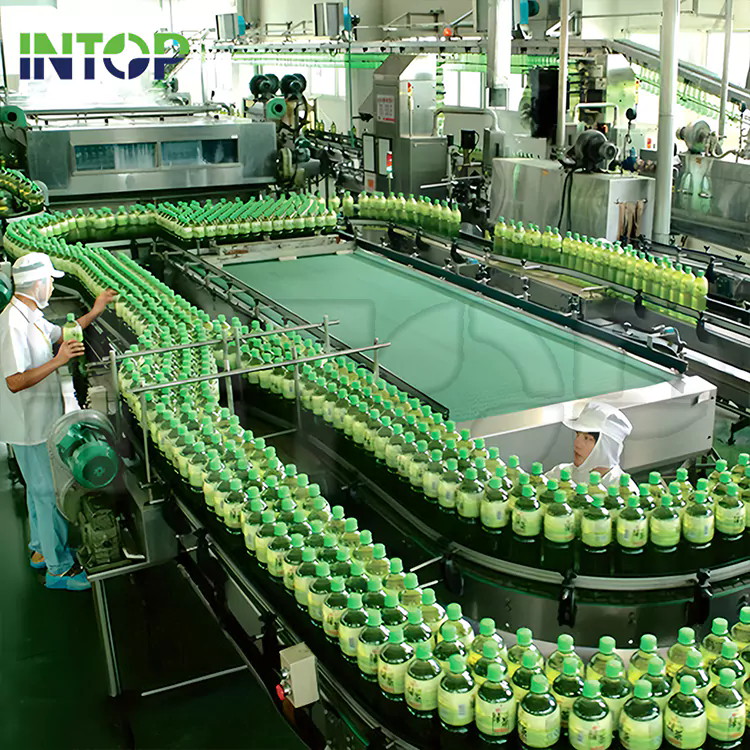
Замена застареле опреме је само један део надоградње алинија за производњу пића. Већи изазов је осигурати да обрада,пуњењеипаковањеопрема може радити заједно без стварања нових уских грла. За произвођаче пића који рукују различитим формулацијама и форматима паковања, чак и мала промена у производном капацитету може утицати на неколико фаза операције.
Многе фабрике су првобитно биле конфигурисане за ограничен спектар производа. Како се захтеви производње мењају, постојећа опрема може да се бори са краћим производним циклусима, честим променама производа или различитим захтевима обраде. Ово је направилонадоградње производне линијешира инжењерска одлука пре него директан пројекат замене опреме.
Производни капацитет иде даљеБрзина пуњења
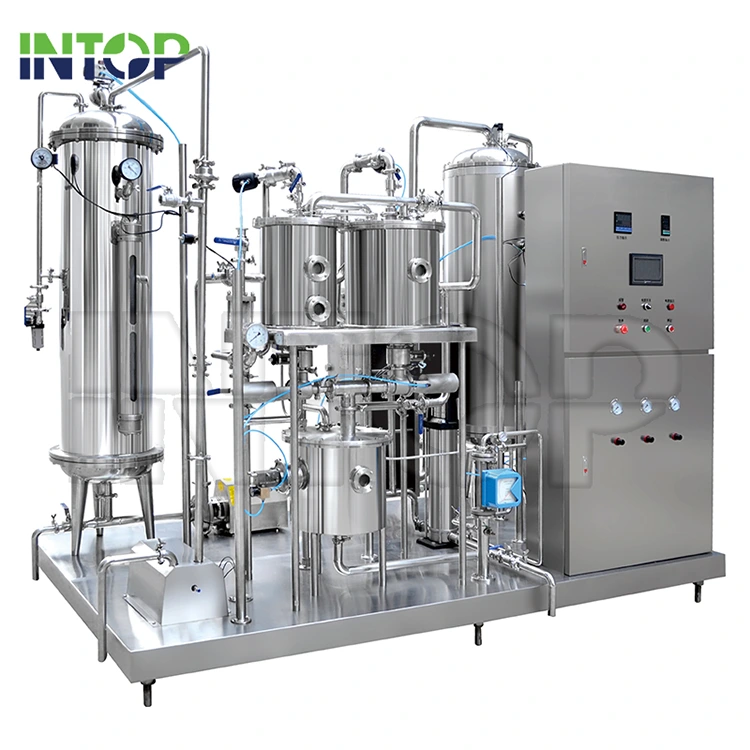
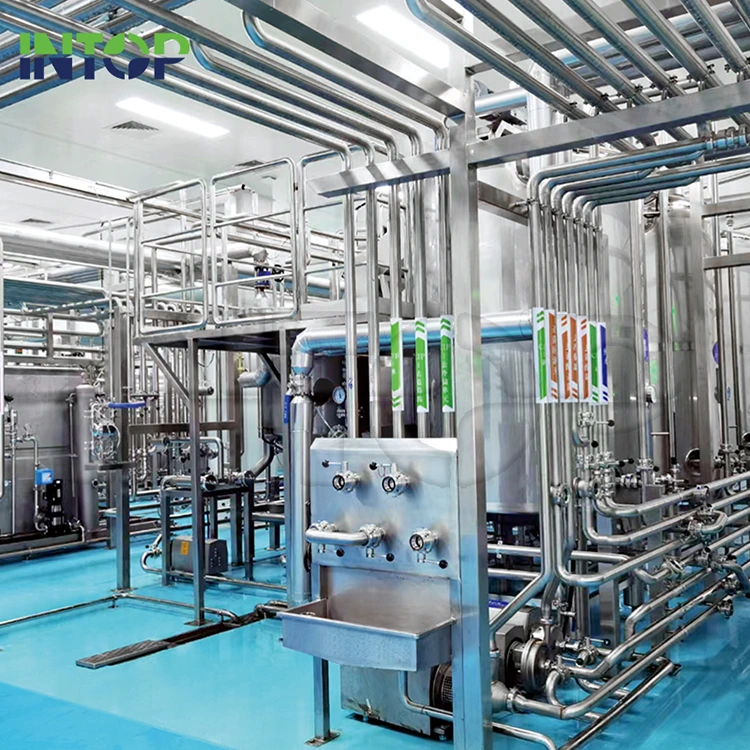
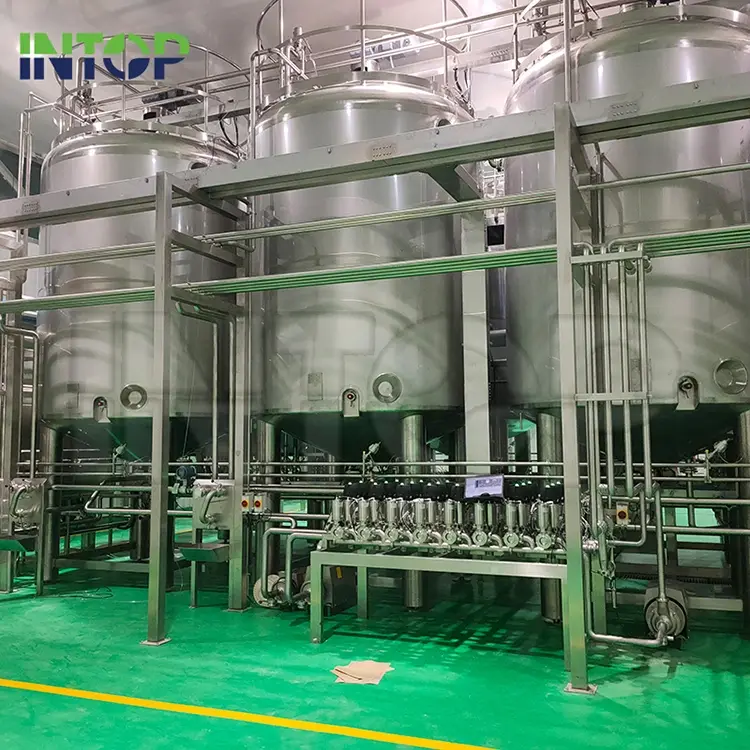
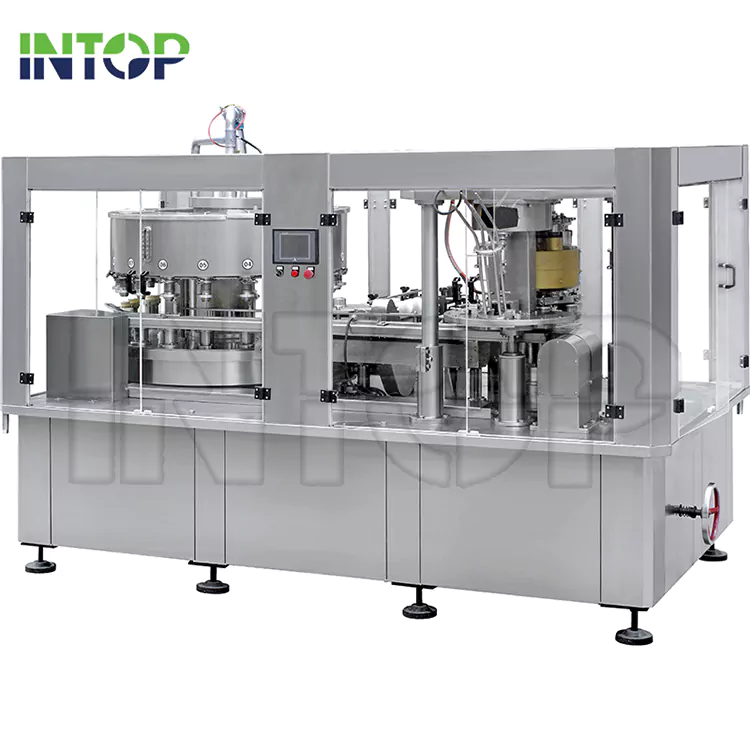
Машине за пуњењечесто добијају највећу пажњу током надоградње капацитета, али њихова номинална производња не представља стварни капацитет целе производне линије.Резервоари за мешање, пастеризатори, посуде за складиштење, пумпеи транспортни системи утичу на то колико готовог пића фабрика може произвести у датом периоду.
Брже пунило, на пример, може захтевати доследније снабдевање прерађеним напитком. Ако горњи систем не може да одржи неопходан проток, оператери се могу суочити са поновљеним заустављањима, флуктуирајућим брзинама пуњења и дужим производним циклусима. недовољнокапацитет тампон резервоараможе створити сличне проблеме када обрада и пуњење раде различитим брзинама.
Пре замене опреме, произвођачи треба да испитају учинак сваке фазе производње, стварну оперативну ефикасност, интервале чишћења и време промене производа. Ово помаже да се идентификује да ли ограничење долази од једне машине или од начина на који је цела линија конфигурисана.
Различити напици захтевају различите поставке обраде
Диверзификација производа променила је начин на који се планирају капацитети за производњу пића. Фабрика се може носитивоћни сок, чајна пића, ароматизована пића,производи на бази млекаи друге течне формулације, свака са својим карактеристикама обраде.
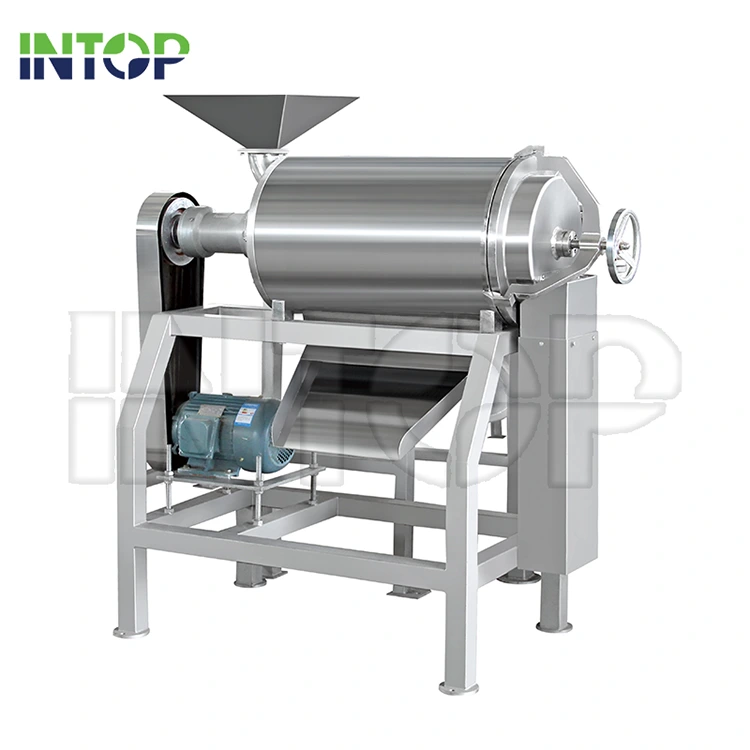
Производња воћних соковаможе укључивати екстракцију,филтрацијаи пастеризација. Чајни напици захтевају одговарајуће процесе екстракције и бистрења, док пића која садрже пулпу или суспендоване честице захтевају опрему која може да рукује чврстим материјама без угрожавања конзистенције производа. Вискозност, киселост, величина честица и осетљивост на топлоту такође утичу на избор пумпи,хомогенизаториисистеми за пуњење.
Из тог разлога, надоградња постројења са више производа захтева више од избора опреме са подесивим радним параметрима. Производна линија мора да прихвати стварне разлике између формулација. У неким случајевима, наменски делови за обраду или одвојени кругови производа су практичнији од присиљавања неколико напитака кроз идентичну конфигурацију.
Услови обраде морају одговарати начину пуњења
Обрада и пуњење се не могу планирати самостално. Загревање, хомогенизација, филтрација и одзрачивање утичу на стање напитка пре него што стигне у машину за пуњење, док одабрани начин паковања поставља додатне захтеве за процес производње.
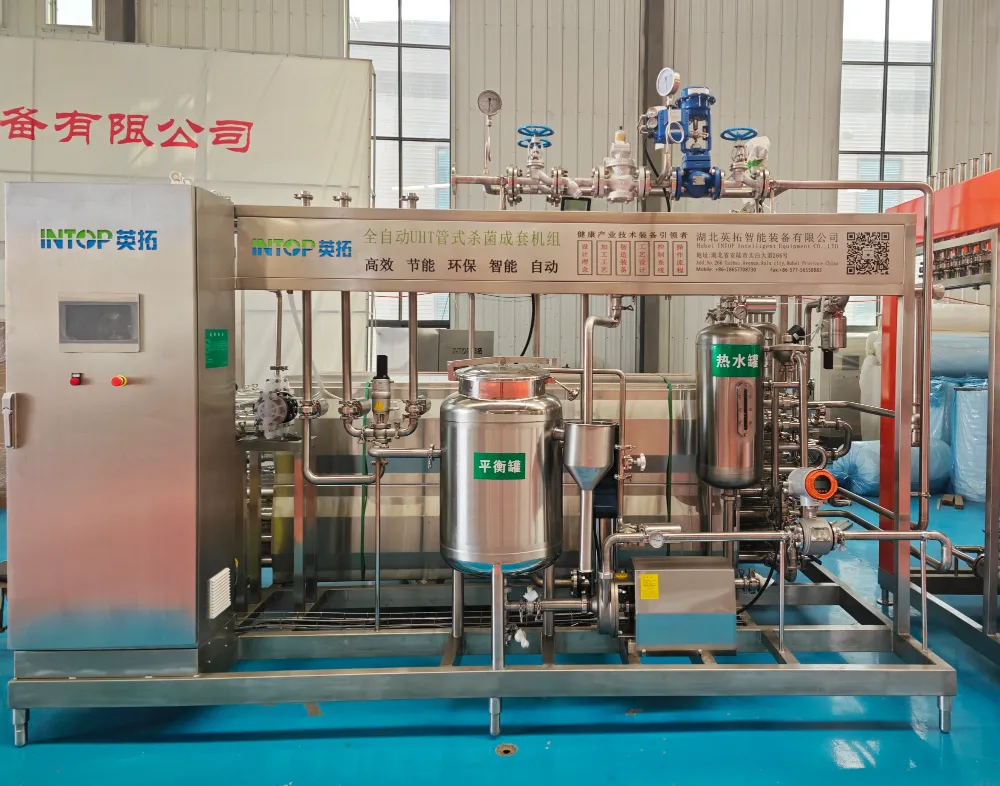
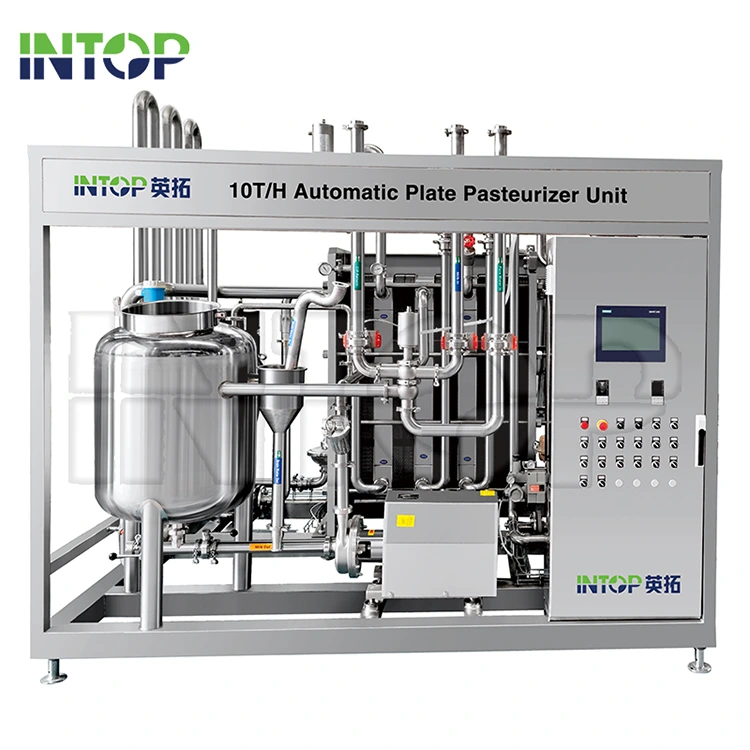
ПастеризацијаиУХТ третман, на пример, служе различитим потребама обраде и морају се бирати у складу са карактеристикама производа, компатибилношћу паковања и предвиђеним роком трајања. Радна температура и време третмана такође треба да се утврде кроз одговарајућу валидацију процеса, а не да се одређују само капацитетом опреме.
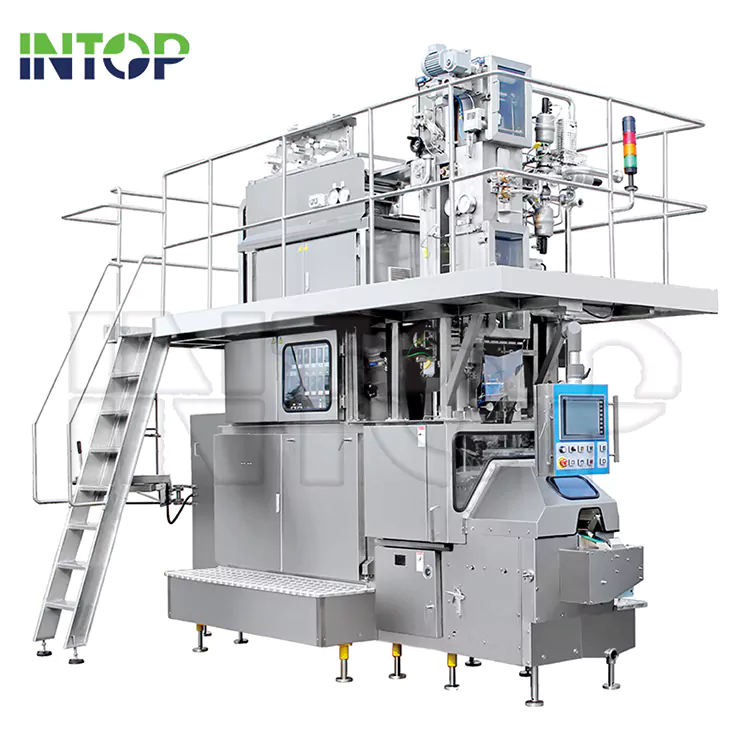
Технологија пуњења уводи још један скуп разматрања. Вруће пуњење се обично користи за одговарајућа пића која се могу пунити на повишеним температурама, док је асептично пуњење дизајнирано за производе и системе паковања који захтевају стерилне услове. Конвенционално пуњење може бити прикладно за друге примене у зависности од производа и процеса конзервирања.
Приликом увођења асептичне производње, уградња новог пунила је само један део пројекта. Стерилизација производа, стерилни трансфер, деконтаминација паковања и контрола окружења за пуњење морају функционисати као интегрисани систем.
Чишћење и хигијена утичу на доступност производње
Аранжмани за чишћење се често занемарују када се надограде старије производне линије. Резервоари, цевоводи, вентили и компоненте за пуњење могу да задрже остатке производа, посебно када се у објекту мењају пића са различитим формулацијама. Лоша дренажа или недоступна подручја за контакт са производом могу продужити циклусе чишћења и закомпликовати санитацију.
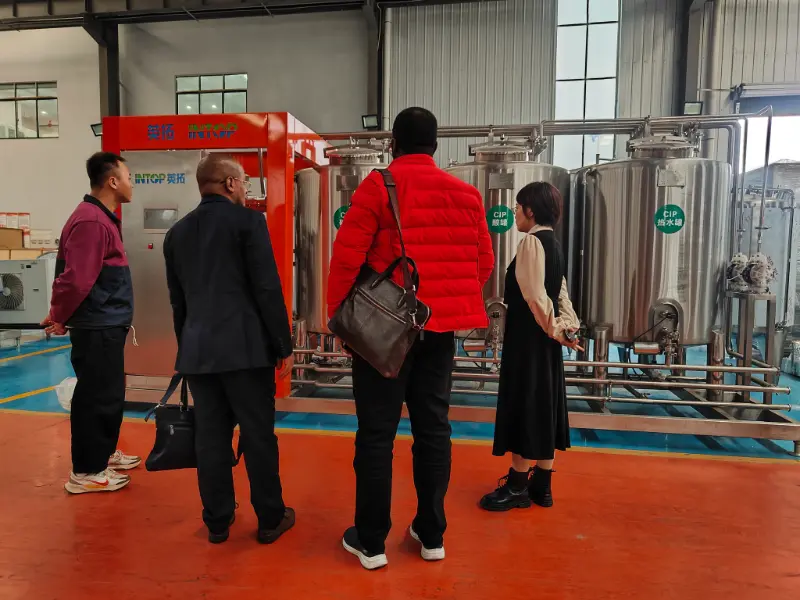
Системи чишћења на месту (ЦИП).помоћи у решавању ових изазова циркулишући решења за чишћење кроз одређену опрему и цевоводе без рутинског ручног растављања. Њихове перформансе зависе од неколико радних услова, укључујући брзину протока, температуру, концентрацију хемикалија и време контакта.
Дизајн опреме је исто толико важан. Распоред цевовода треба да омогући ефикасну дренажу, док површине у контакту са производом, завари, заптивке и заптивке морају бити погодни и за пиће и за хемикалије за чишћење које су укључене. Ови детаљи утичу не само на санитарне услове већ и на захтеве одржавања и време потребно између производних серија.
Аутоматизација треба да се уклопи у постојећу опрему
Надоградње аутоматизације не значи нужно увођење најнапреднијег доступног система контроле. За многе фабрике, непосредни циљ је побољшање координације између машина и смањење ручних подешавања која су потребна током производње.
ПЛЦ, ХМИ, сензори и централизовани системи за надзор могу помоћи оператерима да управљају температурама обраде, протоком, нивоима резервоара, количинама пуњења и статусом опреме. Када су правилно интегрисани, они такође олакшавају идентификацију одступања процеса и одржавају доследне услове рада.
Међутим, накнадна уградња аутоматизације у постојећу фабрику може представљати изазове компатибилности. Старије машине могу користити различите контролне архитектуре или комуникационе протоколе, а њихова замена можда није економски оправдана. Постепена надоградња, која се прво фокусира на опрему која узрокује честе застоје или захтева интензиван ручни рад, може бити практичнији приступ.
Оперативни трошкови и питање проширења простора
Набавна цена је само један део цене линије за производњу пића. Грејање, хлађење, компримовани ваздух,третман водеа чишћење све доприноси дневним оперативним трошковима. Нова инсталација може пружити прилике за побољшањеповрат топлоте, смањите потрошњу воде и изаберите ефикаснијепумпе и мотори.
Приступ за одржавање је још један фактор који утиче на дугорочне оперативне трошкове. Опрема постављена превише близу може отежати рутинско сервисирање, замену компоненти и инспекцију цевовода. Током надоградње, произвођачи треба да воде рачуна о простору за инсталацију, одводњавању, комуналним прикључцима и приступу компонентама које се често сервисирају.
Планови проширења такође утичу на изглед. Додатнирезервоари за складиштење, новоформати за попуњавањеили може бити потребан већи капацитет обраде како се потражња за производом мења. Омогућавање ових могућности током почетне надоградње може спречити касније скупе модификације.
A надоградња линије за производњу пићаје најефикаснији када се избор опреме заснива на комплетном производном процесу, а не на спецификацијама појединачних машина. Капацитет обраде, карактеристике производа, технологија пуњења, аранжмани за чишћење и оперативни трошкови морају да раде у оквиру истог плана производње. Резултат би требало да буде линија која може да одржи конзистентан учинак у стварним фабричким условима, остављајући простор за будуће промене у асортиману производа и обима производње.
Повезане вести
- Изградња линије за производњу млека и јогурта на 500–1000 Л/х: шта вам је заправо потребно
- Како одабрати машину за екстракцију сока за своју линију за производњу сокова
- Напредак технологије цевастих УХТ стерилизатора подржава раст асептичне обраде пића
- Шта линију за производњу сока од јагода чини ефикасном, безбедном и спремном за комерцијалне размере?
- Линија за производњу флаширане воде: 10 фактора пре улагања
- Како изградити линију за производњу сокова која ради са више врста воћа
Оставите ми поруку
Невс Рецоммендатионс